
Machine Vision pour l'inspection des étiquettes


Que vérifie un système d’inspection d’étiquettes ?
-
Détectez les colis sur lesquels aucune étiquette ou autocollant n’a été apposé avant qu’ils ne quittent la ligne de production.
-
Identifiez les produits présentant une étiquette, une conception ou des informations produit incorrectes.
-
Vérifiez que les étiquettes sont appliquées droit et dans la bonne orientation sur chaque emballage.
-
Vérifiez que les codes-barres et les codes 2D sont présents, lisibles et correctement imprimés afin d’assurer la traçabilité.
-
Lisez et vérifiez les textes imprimés tels que les dates d’expiration, les numéros de lot et les codes de lot.
-
Détectez les impressions floues, incomplètes, à faible contraste ou endommagées susceptibles d’affecter la lisibilité.
-
Confirmez que chaque étiquette est placée dans la position correcte et alignée selon les tolérances définies.
Ce cas de test implique la création d'un système qui effectuera une inspection des étiquettes sur un emballage d'articles alimentaires. Le système doit être capable de lire le code-barres, de confirmer que la date de péremption est lisible, de confirmer que toutes les étiquettes sont présentes sur l'emballage et que toutes les étiquettes sont bien placées, et ce, dans la bonne direction.
Cet article fournira des conseils étape par étape pour sélectionner une caméra, un objectif, un éclairage et un logiciel adaptés à votre système d'inspection des étiquettes.
Meilleure caméra pour les systèmes d'inspection d'étiquettes
Lors de la sélection d'une caméra industrielle, il est crucial de choisir le bon capteur pour votre application. Des facteurs tels que la résolution, la taille des pixels, la sensibilité à la lumière et des fonctionnalités spéciales telles que le binning sont des éléments importants à prendre en compte lors de la décision du capteur à implémenter. La première étape consiste à calculer la résolution requise. Pour calculer cette valeur, nous avons besoin de connaître le champ de vision (FOV) et la résolution du système. Dans ce projet de système d'inspection d'étiquettes, l'objet lui-même mesure 250 mm x 200 mm, mais l'objet n'est pas toujours positionné au même endroit sur le tapis roulant. Le tapis roulant a une largeur de 300 mm, nous considérerons donc cela comme le champ de vision horizontal (Hfov).
La plupart des capteurs sont de forme rectangulaire, ce qui est important à prendre en compte lors de la détermination du champ de vision vertical (Vfov). Pour calculer le Vfov, nous utilisons la formule suivante.
(Hfov/4)*3=Vfov
(300mm/4)*3=225mm Vfov
Maintenant que nous avons établi ce qu'est le champ de vision, nous pouvons déterminer la résolution requise pour cette application d'inspection d'étiquettes. Nous recommandons toujours de se concentrer sur le plus petit détail qui sera reconnu sur l'emballage. Dans ce cas, il s'agit de la largeur de la ligne la plus fine du code-barres, que nous avons mesurée à 0,5 mm.
Lors du calcul de la résolution du système pour la lecture d'un code-barres, nous recommandons de consacrer 2 pixels par mm de l'objet le plus petit.
Objet le plus petit / 2 pixels = Résolution du système
0,5 mm / 2 pixels = Résolution du système de 0,25 mm
Pour calculer la résolution nécessaire, nous utilisons la formule suivante :
Résolution horizontale de la caméra = 300 mm (FOV horizontal) / 0,25 mm (résolution du système) = 1200 pixels
Résolution verticale de la caméra = 225 mm (FOV vertical) / 0,25 mm (résolution du système) = 900 pixels
D'autres facteurs influencent le choix de la caméra
D'autres facteurs qui influenceront le choix de la caméra sont :
- Couleur ou monochrome : si vous n'avez pas spécifiquement besoin de voir les couleurs, nous recommandons toujours le monochrome. Cela s'explique par le fait que le monochrome offre une sensibilité à la lumière 3 x supérieure et une image plus nette.
- Interface de la caméra, caméra USB3 ou caméra GigE : pour plus d'informations, consultez l'article suivant : Quelle caméra de vision industrielle sélectionner ?
- Global shutter ou obturateur Roulant : si un objet ou une caméra est en mouvement lors de la prise de l'image, nous recommandons alors de choisir une caméra à Global shutter.
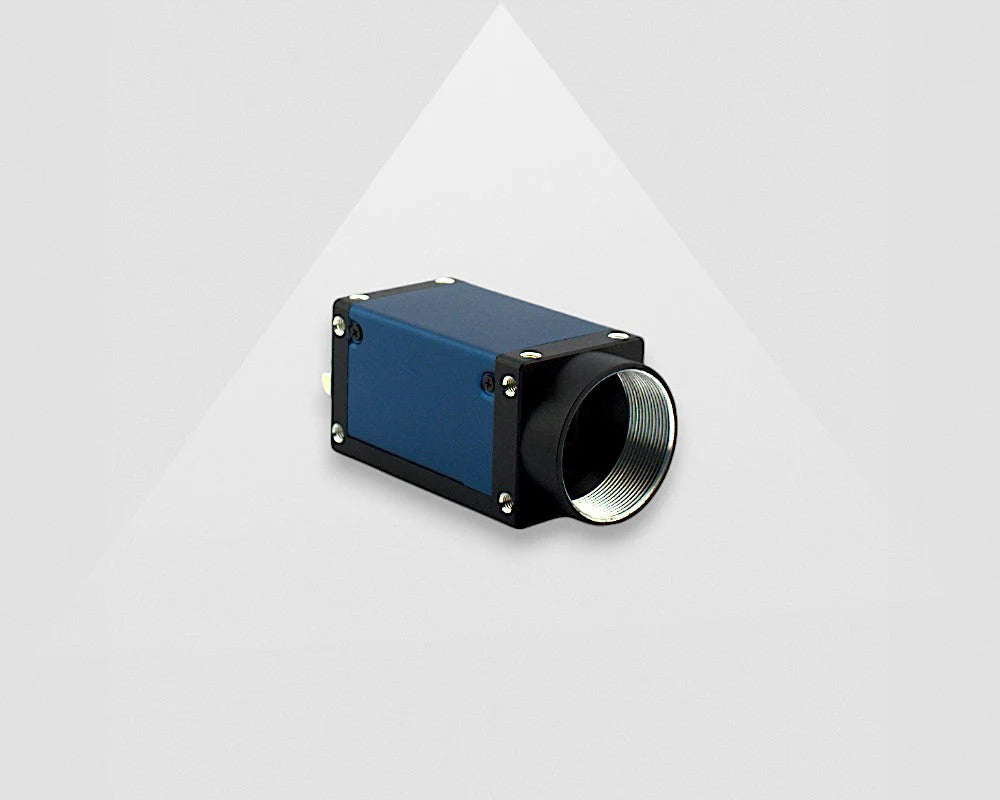
Dans cette application d'inspection d'étiquettes, le client a demandé une caméra monochrome. L'objet sera en mouvement sur un convoyeur lors de la prise de l'image, nous recommandons donc un global shutter et, comme la distance entre la caméra et le PC est de 7 m, nous recommandons une interface GigE. Il existe 2 caméras dans notre gamme qui répondent à ces critères : MER2-160-75GM-P ou MER2-134-90GM.Nous avons utilisé la fonction de comparaison pour comparer les spécifications de chaque modèle.
Après mûre réflexion, nous avons recommandé la caméra MER2-160-75GM-P ; en comparant les capteurs, le Sony IMX273 était mieux adapté. Ce capteur présente un bruit de lecture plus faible, ce qui était important pour le client. Le prix et la disponibilité ont également été des facteurs déterminants. La MER2-160-75GM-P est un « choix VA-Imaging » ; ces caméras sont maintenues en stock et peuvent, dans la plupart des cas, être expédiées immédiatement. Le client prévoit d’implémenter cette caméra dans plusieurs machines ; il ne souhaite pas immobiliser trop de capital en maintenant des caméras en stock. Le fait que nous puissions livrer les caméras par livraison express était très important. Si vous souhaitez en savoir plus sur nos options de traitement, consultez la FAQ VA Imaging.
Choisir le bon Objectif pour l’inspection d’étiquettes
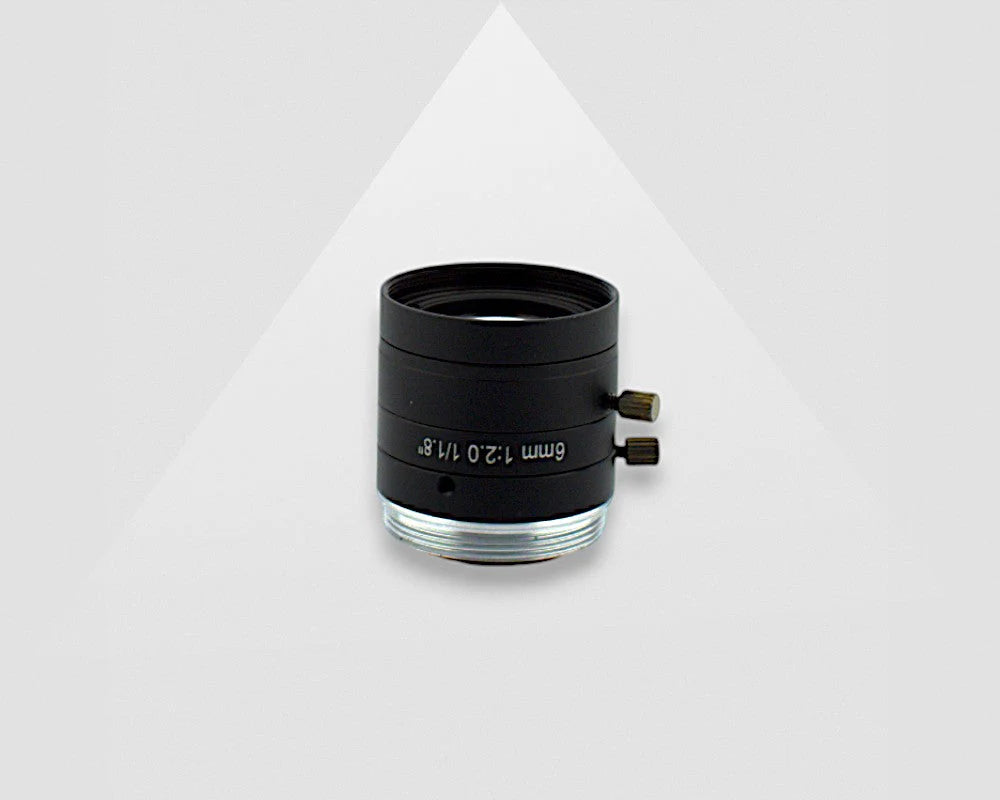
Nous recommandons de travailler avec des objectifs à focale fixe, spécialement conçus pour résister aux conditions difficiles des environnements industriels. Pour cette application d'inspection d'étiquettes, le client craignait qu'il puisse y avoir une légère vibration à l'endroit où l'objectif et la caméra seront placés, mais ce n'est pas un problème car nos objectifs C-mount sont conçus et testés pour fonctionner dans de telles conditions. Les objectifs sont également équipés d'une vis pour verrouiller l'iris et la mise au point en place.
Le client n'avait pas encore défini la distance exacte entre la caméra et l'objet ; la plage de la distance de travail est de 500 mm à 1200 mm. Le client a demandé que l'objectif n'ait pas de distorsion et que la puissance de résolution de l'objectif soit suffisamment élevée pour lire les lignes du code-barres dans les coins du champ de vision. Cela est dû au fait que le produit n'est pas toujours au centre du champ de vision. En règle générale, et si la configuration de l'application le permet, nous préférons une distance de travail qui soit 2 fois la largeur du champ de vision. Par conséquent, une distance de travail plus longue est préférée pour cette application d'inspection d'étiquettes.
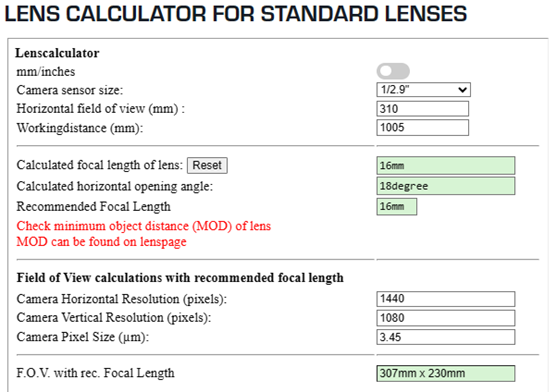
En utilisant le calculateur d'objectifs, nous avons calculé les options de focale :
Nous avons commencé par remplir la taille du capteur de la caméra et la distance de travail maximale de 1200 mm et une largeur de champ de vision de 310 mm. Une largeur de champ de vision de 310 mm est utilisée car il est toujours bon de laisser un peu de marge, vous pouvez utiliser les options avancées dans le calculateur pour une valeur plus précise. Le calculateur a recommandé une focale de 16 mm, nous avons donc réduit la distance de travail jusqu'à 1005 mm, ce qui correspondait à la focale calculée de l'objectif. En remplissant l'option avancée avec la résolution spécifique et la taille de pixel indiquée de la caméra, le champ de vision serait de 307 mm x 230 mm, ce qui correspond aux critères.
Calculateur d'Objectif
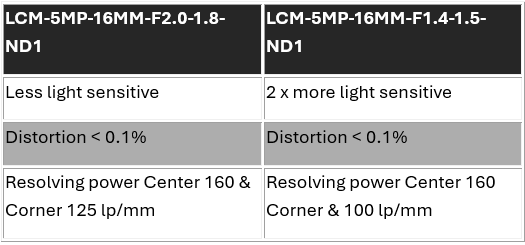
Nous avons 2 options d'objectifs de 16 mm à Monture C dans notre portefeuille, comme indiqué sur l'image à droite.
Lors de la comparaison de ces objectifs, les différences portaient sur le nombre f (plus le nombre f est faible, plus l'objectif offre une sensibilité à la lumière élevée), la distorsion, et nous avons également consulté le tableau de résolution de l'objectif sur la page Téléchargement pour comparer les valeurs de résolution de l'objectif (lp/mm) et le pouvoir de résolution de l'objectif, en particulier dans les coins.
Nous avons alors décidé d'utiliser l'objectif VA-LCM-5MP-16MM-F2.0-018 , non seulement en raison de son avantage de prix, mais aussi parce que la valeur lp/mm est plus élevée dans les coins.
Éclairage et filtres pour l'inspection d'étiquettes
Le client prévoyait de placer 2 Barres lumineuses de chaque côté de la caméra pour son système de vision destiné à l'inspection des étiquettes. L'emballage présente un léger reflet qui peut rendre difficile la lecture des informations sur l'emballage. Nous recommandons d'utiliser une technique appelée polarisation croisée en ajoutant un filtre polarisant à l'objectif et à l'éclairage. Gardez à l'esprit que cette technique réduira la lumière de 20%. Vous pouvez en savoir plus sur cette technique dans cet article : La polarisation dans votre application de vision industrielle.
Nous recommandons d'utiliser une feuille polarisante VA-LFT-LPOL-300x200 devant l'éclairage, et non directement sur l'éclairage, car celui-ci émet trop de chaleur. Pour le filtre d'objectif, nous recommandons le filtre polarisant VA-LFT-LPOL-M25.5 qui s'adapte spécifiquement à cet objectif.
Logiciel pour l'OCR, la lecture de codes-barres et la vérification d'étiquettes
Pour rendre ce système pleinement opérationnel, l'image est acquise via notre kit de développement logiciel (SDK). Vous devrez également définir les paramètres de la caméra tels que la balance des blancs, le gain et le temps d'exposition. Pour en savoir plus sur ces paramètres d'image. Notre SDK est disponible gratuitement sur notre page Téléchargements, plusieurs options de téléchargement sont proposées. Tout dépendra du système d'exploitation que vous utiliserez pour vos applications spécifiques.
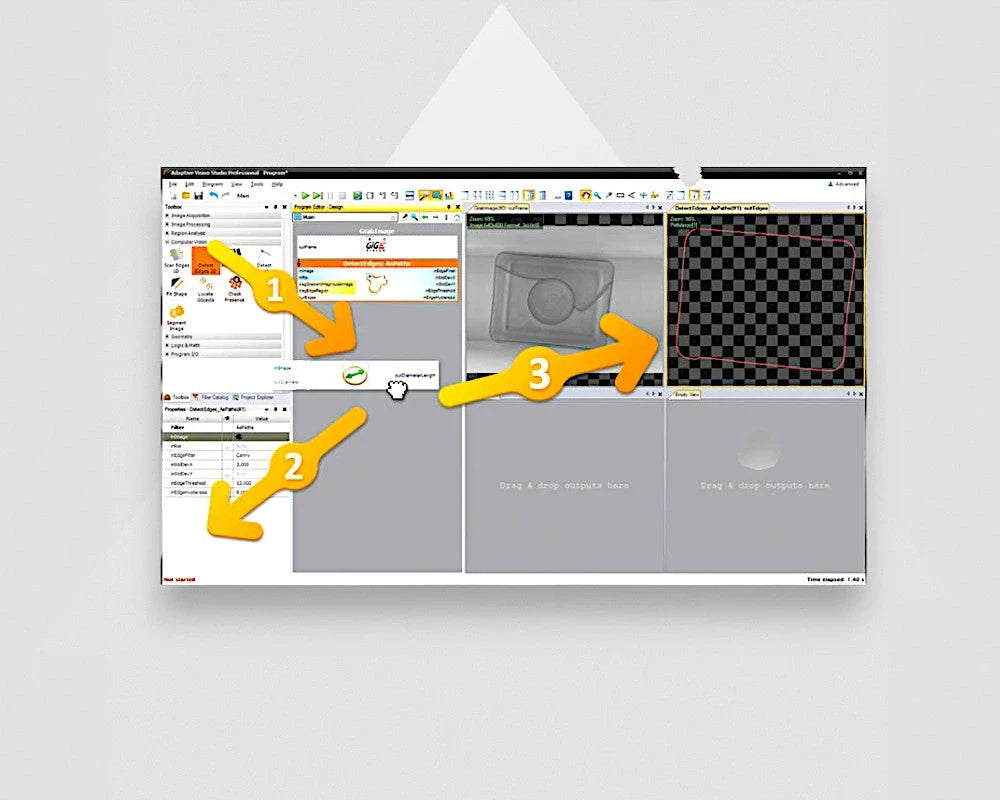
Une fois l'image acquise, vous avez besoin d'un logiciel de traitement d'image pour inspecter et évaluer l'image. Vous pouvez choisir parmi plusieurs logiciels tiers ; nous recommandons Zebra Aurora Vision (anciennement connu sous le nom d'Adaptive Vision). Le client a pu tester le logiciel sur son système d'inspection d'étiquettes en téléchargeant le progiciel d'essai ; il a été agréablement surpris par la facilité de navigation dans le logiciel.
Nous avons proposé de créer un programme de démonstration et avons demandé au client de fournir un dossier contenant 10 images de l'emballage conformes ainsi qu'un dossier contenant 15 images présentant des erreurs et, pour chaque erreur, une description de celle-ci. Par exemple, une date d'expiration qui n'avait pas été correctement imprimée ou une étiquette de certification absente de l'emballage. Une fois les images reçues, un programme de démonstration a été créé et le client a pu effectuer des tests supplémentaires.
Les outils suivants ont été utilisés pour cette application d'inspection d'étiquettes : Exemples de programmes - Aurora Vision
- Contrôle de présence
- Lecture OCR
- Lecture/identification de codes-barres
- Détection de position
Le client a été satisfait et a reçu son progiciel prêt à l'emploi, avec la possibilité d'effectuer ses propres ajustements au programme. Si vous souhaitez obtenir du support concernant Zebra Aurora vision, n'hésitez pas à nous contacter.
Des questions sur les systèmes de vision d'inspection d'étiquettes ?
Les systèmes d'inspection d'étiquettes peuvent être utiles dans de nombreux secteurs différents, y compris l'industrie alimentaire, la vente au détail ou la fabrication, pour n'en citer que quelques-uns. Après un investissement initial, cela peut vous faire gagner du temps et garantir que vos clients sont pleinement satisfaits du produit que vous fournissez. Si vous avez des questions concernant votre projet de système de vision d'inspection d'étiquettes, contactez-nous via le formulaire ci-dessous.